新手能打 PP 吗?可以——关键是选择适合 FDM 的 PP 线材
第一次接触 PP 3D 打印时,很多人都会听到一句话:
“PP 很难打,新手最好不要碰。”
对于传统 PP 线材来说,这种印象并不是没有原因。
PP 是一种半结晶聚合物,在 FDM 打印过程中容易受到收缩、翘曲、首层粘附和层间结合等因素影响。因此,相比 PLA 和 PETG,传统 PP 往往需要用户更加仔细地调整打印条件。
但现在,情况正在发生变化。
如果选择针对 FDM 打印进行优化的改性 PP 线材,新手也可以从 PP 开始尝试。
为什么 PPpro™ 更适合新手入门?
POLIVE PPpro™ 是针对 FDM 3D 打印开发的改性 PP 线材。
它的开发重点之一,就是降低传统 PP 在打印过程中遇到的几个主要门槛,包括:
- 翘曲和收缩
- 首层粘附
- 层间结合
- 对打印环境的敏感性
PPpro™ 可以在部分开放式 FDM 打印机上进行测试,不一定需要封闭仓。
但需要注意:
“可以开放式打印”不等于任何打印机、任何模型都能直接成功。
打印机状态、打印板表面、模型尺寸、几何结构和环境温度都会影响最终结果。
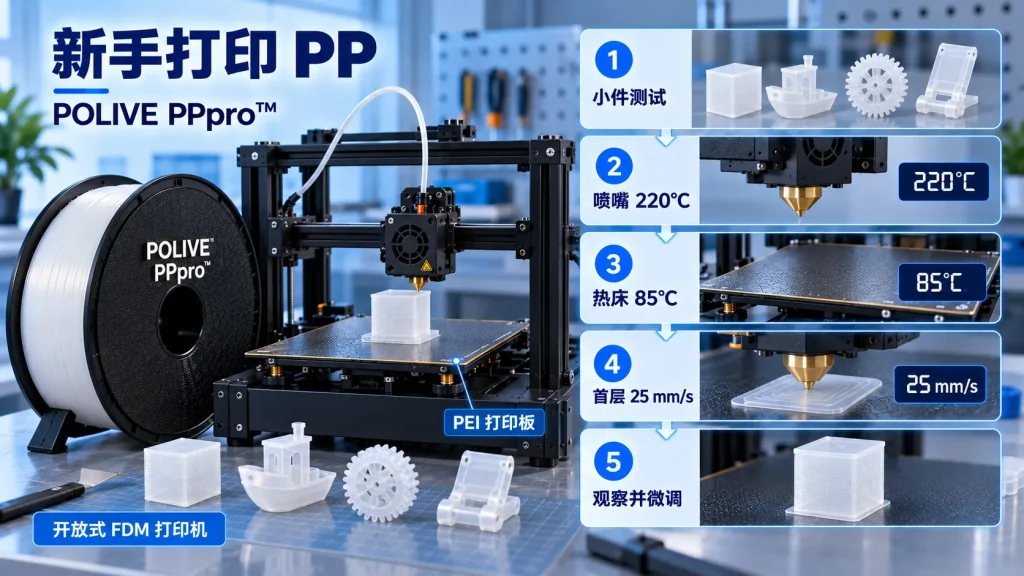
新手第一次打印 PPpro™,可以从这 5 步开始
1. 先打印一个小测试件
不要第一次就打印一个很大的模型。
可以先打印一个简单的小方块或其他测试件,观察:
- 首层是否稳定
- 边角是否翘起
- 层间是否结合良好
- 打印过程中是否出现明显变形
先确认基本参数,再开始打印正式模型。
2. 从 220°C 喷嘴温度开始
PPpro™ 可以从:
喷嘴:220°C
作为起始点进行测试。
推荐测试范围:
210–230°C
不同打印机、喷嘴和模型可能需要进一步调整,因此不要把 220°C 当成所有设备的固定值。
3. 热床从 85°C 开始
对于使用 PEI 打印板的情况,可以从:
热床:85°C
开始测试。
推荐范围:
80–100°C
首层的热床温度和打印板状态对 PP 的粘附非常重要。
4. 首层速度放慢
第一次打印时,可以将首层速度设置为:
25 mm/s
推荐测试范围:
20–30 mm/s
较慢的首层速度可以给熔融材料更多时间与打印板形成稳定接触。
5. 第一件打印完成后,再微调
不要一次修改很多参数。
先观察打印结果,然后针对具体问题调整。
例如:
首层粘不住 → 检查打印板清洁度、首层高度和热床温度。
边角翘起 → 检查热床温度、模型底面积以及环境温度。
层间结合不足 → 可以尝试调整喷嘴温度和打印速度。
这样比盲目改变多个参数更容易找到适合自己打印机的设置。
PPpro™ 的一组起始参数
对于第一次尝试,可以先从下面这组参数开始:
| Parameters | PPpro™ 起始值 |
| Nozzle temperature | 220°C |
| Hotbed temperature | 85°C |
| 首层速度 | 25 mm/s |
| 常规打印速度 | 40–80 mm/s |
| Floor height | 0.16–0.20 mm |
| 首层风扇 | 关闭 |
| 后续风扇 | 50–80% |
| 回抽(直驱) | 1–2 mm |
| 回抽(Bowden) | 3–5 mm |
这些参数应该作为起始测试值,而不是所有打印机和模型的固定答案。
尤其是回抽距离、风扇和打印速度,需要根据具体打印机结构和模型进行调整。
找到适合自己的参数后,PP 并没有想象中难
PP 的难点主要来自材料本身的特性,而不是因为 FDM 打印机无法处理 PP。
当材料针对 FDM 进行了优化,并且首层、热床和打印环境控制得当后,PP 就可以从一个“很难打印的材料”,变成一个普通用户也可以逐步掌握的材料。
这也是 PPpro™ 想解决的问题:
不是让用户学习更多复杂的打印技巧,而是让材料本身更适合 FDM 打印。
所以,新手当然可以尝试 PP。
关键不是“敢不敢打”,而是:
选择合适的 PP 线材 → 从小模型开始 → 使用正确的起始参数 → 根据结果逐步调整。
如果你想了解 PP 线材的储存和日常维护,可以参考:PP 线材怎么保存?低吸水性是它的隐藏优势之一。
更多 PPpro™ 产品信息和测试样片:polive3d.com

