
化工/耐化学件切片参数:怎么打出“不渗漏”的 PP 零件?
如果你用 PPpro 打印一个用来装化学液体的容器或管道接头,切片参数的设置目标只有一个:极致的致密性,杜绝任何微小孔隙。
1. 外壁层数(Perimeters / Walls)
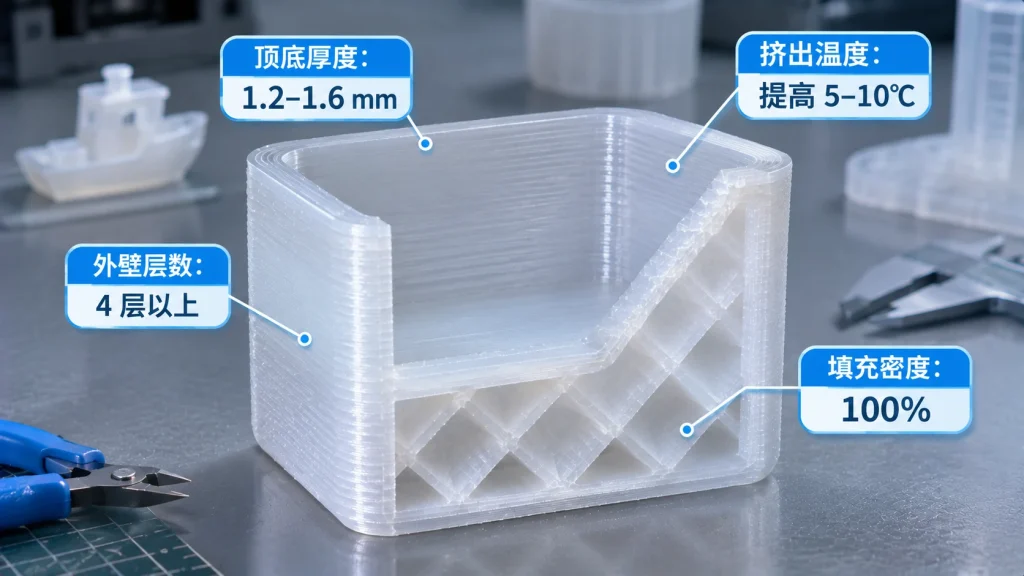
常规零件 2-3 层外壁就够了。但对于防液体渗透,建议设置为 4 层或以上。多圈外壁能交叉覆盖层间的缝隙,极大提升抗渗透能力。
2. 顶/底层厚度(Top/Bottom Layers)
侧面靠外壁,上下两面就得靠顶底。建议设置至少 1.2 mm – 1.6 mm 的厚度(约 6-8 层),彻底封死水分子和化学液体的渗透路径。
3. 填充模式(Infill Pattern)
避坑:不要用网格(Grid)、蜂窝(Honeycomb),这些模式容易在内部形成封闭的空腔,一旦进水极难排出。
推荐:如果为了减轻重量,使用 同心填充(Concentric),或者干脆使用 100% 填充(直线模式)。如果是大件,也可以使用螺旋体(Spiralize)打出单层连续的薄壁。
4. 挤出宽度与温度
适当增加“线宽”可以增强层间挤压力。温度上,在材料不碳化的前提下,稍微提高 5-10℃ 打印温度,能让层间融合得更彻底。
总结:
参数改了之后,怎么验证行不行?打个单层壁的立方体空心盒,装满水,放在纸巾上静置一晚。如果纸巾是干的,说明你的参数已经过关了。



