
如何打出极限轻量的无人机配件?PPpro 切片参数与设计指南
材料选对了,如果切片参数没设好,打出来的零件要么重得像铁块,要么轻轻一碰就断。
用 PPpro 打印无人机和航模配件,核心目标是:在保证强度的前提下,把重量压到极限。
1. 参数怎么调?
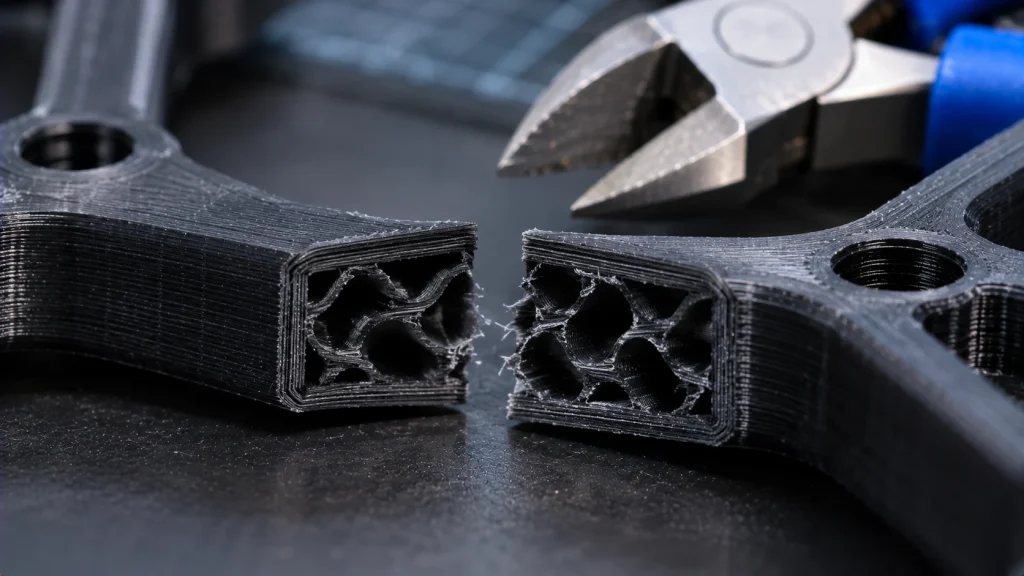
- 外壁层数(Walls):设为 3 层。无人机配件的主要受力点在外壳,3 层外壁能保证足够的抗拉强度。
- 填充率(Infill):设为 10% – 15%,使用 “陀螺仪(Gyroid)” 填充模式。这种模式在各个方向的受力都很均匀,而且非常省料。
- 顶底厚度(Top/Bottom Layers): 4 层即可,太厚会增加无谓的重量。
- 温度:PP 材料需要较高的层间结合力,建议喷头温度在 210-220℃,确保层与层之间熔合紧密。
2. 结构设计怎么做?
3D 打印的优势在于,你可以在模型内部做手脚。
- 把“实心”掏空:不需要所有地方都打得很厚实。在受力较小的区域,在建模软件里直接挖空,或者设计成镂空的网格结构。
- 加强筋胜过厚壁:如果你需要某个支架非常硬,不要直接把壁厚加到 5mm。画几条 1.5mm 厚的加强筋,能把强度提升好几倍,而重量却轻得多。
- 一体化打印:PPpro 有极强的韧性,可以把平时需要用螺丝固定的几个小零件,通过柔性铰链或卡扣设计,直接合并成一个零件打印出来,这能省下不少五金件的重量。
3. 打印时的注意事项
PP 材料在打印时容易收缩,所以一定要控制好平台的附着。PPpro 可以在常温床、不封箱的环境下打印,但如果室内有穿堂风,建议在机器周围挡一下,保持环境温度稳定,避免大尺寸的机架因为冷却不均而翘边。
总结
极限减重不能靠盲目降低填充率,而是要靠合理的结构与参数配合。把外墙打致密,内部用陀螺仪稀疏填充,善用加强筋和一体化铰链。把这几个细节调好,你也能用 PPpro 打印出既抗摔又轻盈的无人机专属配件。



