PP 打印件的表面质量怎么样?
很多人提到工程塑料时,第一印象可能是:打印出来是不是很粗糙?
实际上,PP 3D 打印件也可以获得比较细腻、平滑的表面效果。
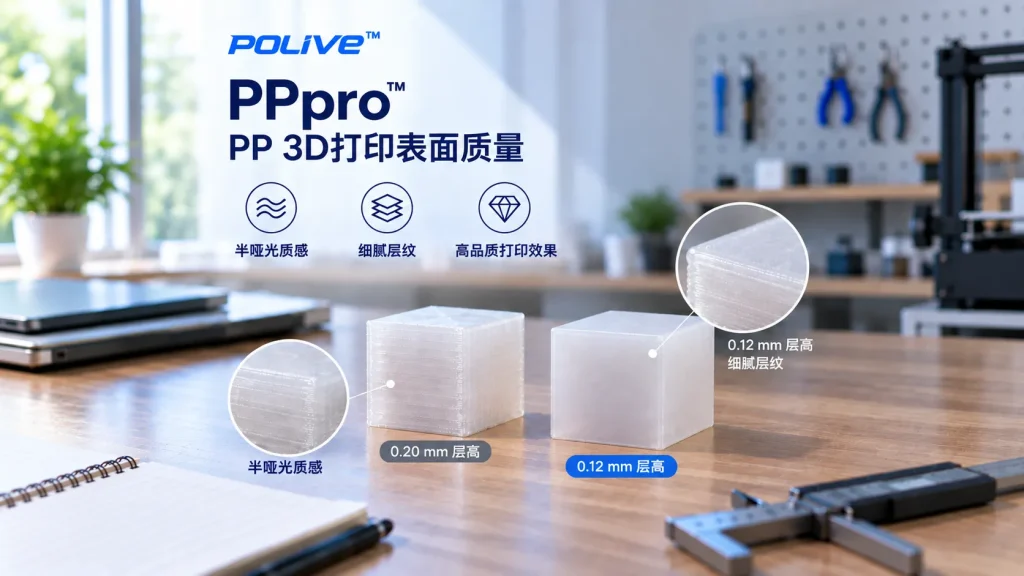
在合适的打印参数下,POLIVE PPpro™ 打印件的层纹可以比较柔和,表面触感较为平滑,并呈现自然的半哑光质感。
当然,最终表面效果并不只取决于材料本身,还会受到打印温度、层高、打印速度、冷却、喷嘴尺寸以及模型结构等因素影响。
PP 打印件为什么会呈现半哑光质感?
PP 是一种半结晶聚合物。
与一些高光泽 PLA 打印件相比,PP 打印件通常不会呈现非常强烈的镜面感。在合适的打印条件下,PPpro™ 可以呈现比较自然的半哑光外观。
这种表面效果具有几个特点:
- 光泽不会过于强烈
- 视觉上比较柔和
- 不容易产生非常明显的塑料高光感
- 适合部分工业产品和功能性产品外观
不过,需要注意的是,PP 的表面光泽并不是固定不变的。
材料配方、颜色、打印温度、层高、冷却速度以及打印模型本身,都可能影响最终的表面效果。
因此,更准确的说法是:PPpro™ 在合适的打印条件下可以呈现细腻的半哑光表面。
如何让 PP 打印件表面更加细腻?
如果你希望进一步减少层纹、提升表面细腻度,可以从几个参数入手。
1. 降低层高
层高越低,单层之间形成的视觉落差通常越小,因此可以让曲面和侧壁看起来更加平滑。
例如可以尝试:
0.12 mm 层高
相比 0.20 mm,0.12 mm 通常能够进一步减弱层纹的视觉存在感。
当然,层高降低后,打印时间也会相应增加。
2. 适当降低打印速度
打印速度也会影响挤出稳定性和最终表面质量。
如果主要目标是测试表面效果,可以尝试:
约 40 mm/s
作为一个起始值。
实际最佳速度仍然需要根据打印机、喷嘴尺寸、模型结构以及温度进行调整。
3. 使用热风枪进行表面处理
对于部分 PP 打印件,可以通过受控加热使表层材料轻微软化,从而降低细小层纹的视觉效果。
可以使用热风枪快速、均匀地扫过打印表面。
但这里需要特别注意:
不要长时间集中加热一个区域。
温度过高或加热时间过长可能导致:
- 表面过度软化
- 局部变形
- 光泽发生变化
- 细节损失
因此,建议先在测试件上进行尝试,再应用到最终产品。
PP 表面可以直接使用吗?
可以。
如果你不需要喷漆、涂层或者胶粘,PPpro™ 打印件可以直接作为最终外观使用。
它本身的半哑光质感不需要额外表面处理就可以呈现出来。
但如果后续需要进行喷涂、粘接或表面涂层处理,就需要考虑 PP 的一个重要特性:
PP 的表面能较低。
这意味着传统涂料和胶粘剂在 PP 表面的附着可能比较困难。
根据具体应用,可以考虑:
- 火焰处理
- 等离子处理
- 合适的底涂剂
- 针对低表面能塑料设计的胶粘剂
具体处理方式需要根据所使用的涂料、胶水以及实际应用环境确定。
PP 和 PLA 的表面效果有什么区别?
PLA 之所以受到欢迎,一个重要原因就是它比较容易打印,并且可以获得不错的表面效果。
PP 的特点则有所不同。
与其简单判断哪一种材料“表面更好”,不如根据实际需求进行选择。
PLA:
更适合注重易打印性、细节表现和装饰效果的应用。
PP:
除了可以获得较为细腻的表面效果,还具有低密度、耐化学性、柔韧性和耐疲劳等特点,因此更适合部分功能性零件。
这也是 PPpro™ 的价值所在:
不仅关注打印出来好不好看,也关注打印件能不能真正用于实际应用。
PP 打印表面质量取决于哪些因素?
PP 3D 打印最终的表面效果,可以看作多个因素共同作用的结果:
材料 → 喷嘴温度 → 层高 → 打印速度 → 冷却 → 模型结构 → 后处理
因此,即使使用同一种 PP 线材,不同的打印参数也可能得到完全不同的表面效果。
如果你的目标是获得更好的外观,可以先建立稳定的打印参数,再针对层高和打印速度进行调整。
POLIVE PPpro™ 的表面表现
PPpro™ 是 POLIVE 针对 FDM 3D 打印开发的改性 PP 线材。
除了改善传统 PP 在打印过程中容易遇到的翘曲、附着和打印稳定性问题之外,我们也关注打印件最终的实际使用效果。
在合适的打印条件下,PPpro™ 打印件可以呈现:
- 相对平滑的表面
- 不明显的层纹
- 自然的半哑光质感
- 适合功能性产品的外观表现
如果希望进一步提升表面细腻度,可以从 0.12 mm 层高、约 40 mm/s 打印速度以及受控热处理等方向进行测试。
Summary
PP 3D 打印件并不一定粗糙。
在合适的打印条件下,POLIVE PPpro™ 可以呈现相对平滑的表面和自然的半哑光质感。
如果希望进一步减少层纹,可以尝试:
- 0.12 mm 层高
- 约 40 mm/s 打印速度
- 受控热风枪表面处理
这些参数应作为测试起点,而不是适用于所有打印机和模型的固定标准。
对于既关注外观质感,又需要材料性能的功能性零件,PPpro™ 提供了一种不同于传统 PLA 的选择。

