PP 打印时需要封闭仓吗?
不一定。
传统 PP 在 FDM 3D 打印过程中比较容易出现收缩和翘曲,因此很多用户会考虑使用封闭仓,通过更加稳定的环境温度来降低大尺寸零件的变形风险。
但这并不意味着:
所有 PP 都必须使用封闭仓。
实际是否需要封闭仓,与材料配方、打印机结构、模型尺寸、打印参数以及环境温度都有关系。
对于 POLIVE PPpro™ 来说,其中一个重要目标就是降低传统 PP 的打印门槛。
为什么传统 PP 容易出现翘边?
PP 是一种半结晶材料。
打印过程中,熔融材料从喷嘴挤出后逐渐冷却并结晶,同时发生体积收缩。
对于大尺寸或者结构复杂的模型,如果不同区域的冷却速度和收缩程度存在明显差异,就可能产生内部应力,并导致:
- 边角翘起
- 底部变形
- Size changes
- 层间应力增加
封闭仓可以帮助减少打印区域受到外部冷空气和温度变化的影响。
因此,对于传统 PP,封闭环境可能有助于提高某些模型的打印稳定性。
封闭仓为什么会提高 PP 的使用门槛?
对于一些桌面级用户来说,封闭仓意味着:
- 更高的打印机成本
- 更复杂的设备结构
- 更高的使用门槛
- 部分开放式打印机无法直接使用
如果打印机本身就是开放式结构,那么用户可能还需要额外考虑环境温度和模型尺寸。
这也是为什么降低 PP 对打印环境的要求,对于扩大 PP 在桌面 FDM 中的应用具有实际意义。
PPpro™ 可以使用开放式打印机吗?
可以在合适的条件下进行开放式打印。
POLIVE PPpro™ 的材料设计针对传统 PP 在 FDM 打印中的收缩、翘曲和附着等问题进行了优化。
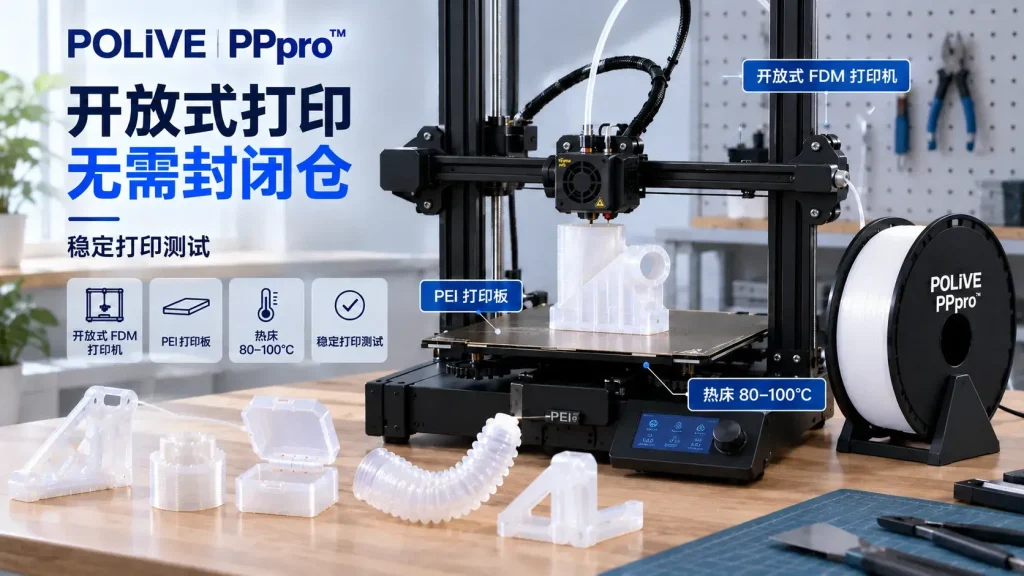
在 POLIVE 的实际测试中,PPpro™ 可以在包括 Bambu Lab A1、Creality Ender-3 等开放式结构打印机上进行打印测试。
这意味着:
用户不一定需要专门购买封闭式打印机才能开始尝试 PPpro™。
不过,打印机型号只是其中一个因素。
实际结果还会受到:
- 模型尺寸
- 模型结构
- 环境温度
- Hotbed temperature
- Print speed
- 冷却设置
- 首层附着
等因素影响。
对于特别大的模型或对尺寸稳定性要求非常高的零件,仍然建议根据实际情况测试封闭环境。
PPpro™ 开放式打印推荐设置
对于开放式打印机,可以从以下参数开始测试:
| Parameters | 建议起始值 |
| Nozzle temperature | 210–230°C |
| Hotbed temperature | 80–100°C |
| Print speed | 40–80 mm/s |
| 首层速度 | 20–30 mm/s |
| Floor height | 0.16–0.20 mm |
| 首层风扇 | 关闭 |
| 后续风扇 | 50–80% |
| 打印环境 | 开放式环境可测试 |
这些参数是起始测试范围,而不是适用于所有打印机和模型的固定参数。
建议先从中间值开始,然后一次只调整一个参数。
PEI 板可以打印 PPpro™ 吗?
可以尝试。
PPpro™ 可以在合适的 PEI 打印表面上进行打印。
建议:
热床:80–100°C
首层打印时,需要确保:
- 打印平台清洁
- 首层速度适当降低
- 第一层充分压实
- 平台温度稳定
对于不同类型的 PEI 表面,实际附着力可能存在差异。
因此,如果你更换了打印平台或打印机,最好重新进行首层测试。
PPpro™ 需要涂胶水吗?
在合适的 PEI 表面和打印参数下,PPpro™ 可以进行不使用胶水的打印测试。
但这并不意味着所有打印平台都一定不需要任何辅助。
打印平台材质、表面状态、模型尺寸以及首层参数都会影响附着效果。
因此,与其简单地说“PPpro™ 永远不需要胶水”,更准确的说法是:
在合适的 PEI 表面和打印条件下,PPpro™ 可以实现无需额外涂胶的打印。
为什么“不需要封闭仓”很重要?
如果一种材料必须依赖特殊设备才能打印,它的使用范围自然会受到限制。
而如果 PP 可以在更多常见的桌面级打印机上进行测试,那么:
普通用户 → 开放式打印机 → PP 材料
这条路径就会变得更加简单。
这对于 PP 3D 打印的普及非常重要。
用户不需要一开始就购买专门的高端设备,而是可以先使用现有的开放式 FDM 打印机尝试 PPpro™。
但“开放式打印”不代表所有模型都一样
这是需要特别注意的一点。
一个小型功能件和一个大型平板零件,对材料的要求完全不同。
例如:
小型零件:
通常更容易控制温度和收缩。
大型零件:
打印时间更长,材料累积收缩更加明显,对环境温度和平台附着也更加敏感。
因此,PPpro™ 可以使用开放式打印机,并不意味着:
“任何尺寸、任何结构都可以在任何环境下稳定打印。”
对于大型模型,可以通过:
- 降低环境温度波动
- 优化底板附着
- 调整热床温度
- 优化模型结构
- 增加 brim
- 控制冷却
等方式进一步改善打印稳定性。
PPpro™ 的真正突破是什么?
PP 本身并不是一种新材料。
真正的挑战一直是:
如何让 PP 更容易通过 FDM 打印。
PPpro™ 的材料设计重点之一,就是降低传统 PP 在:
收缩 → 翘曲 → 首层附着 → 打印稳定性
这些环节上的使用门槛。
因此,PPpro™ 的价值并不是简单地说:
“PP 不需要封闭仓。”
而是:
在合适的条件下,让用户能够使用常见的开放式 FDM 打印机开始尝试 PP。
结论
PP 3D 打印并不是一定需要封闭仓。
传统 PP 因为收缩和翘曲问题,对打印环境比较敏感,而封闭环境可以帮助部分模型获得更稳定的温度条件。
POLIVE PPpro™ 通过材料改性降低 PP 的打印难度,在合适的条件下可以使用 Bambu Lab A1、Creality Ender-3 等开放式打印机进行测试。
推荐从:
PEI 板 + 80–100°C 热床 + 合适的首层参数
开始测试。
对于小型和中型功能性零件,开放式打印可以成为一种更低门槛的 PP 打印方式;对于大型或高精度零件,则应根据实际环境和模型进行进一步测试。
Related reading
POLIVE 的 PPpro™ 是怎么做出来的?改性 PP 线材的三大技术难点
为什么 PP 3D 打印这么难?PP 打印常见问题解析
PP 3D 打印参数怎么设置?PPpro™ 新手参数指南

