
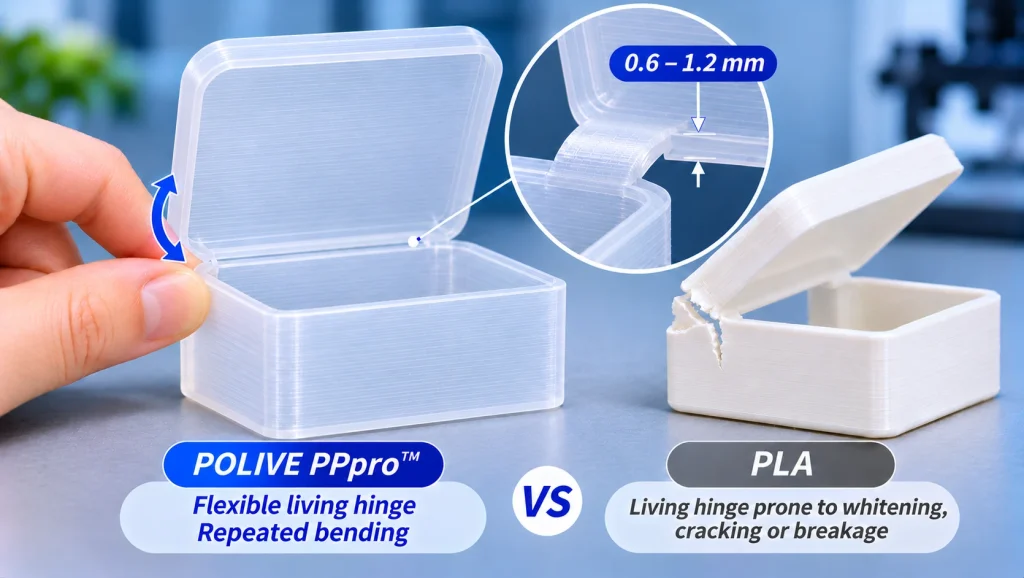
用 PPpro 改性 PP 3D 打印线材打印活铰链:万次弯折的真相
活铰链这条场景,靠的是 PP 的耐疲劳弯折。和 PLA、PETG 比,PP 的差异不是更硬或更透明,而是更耐弯折、更轻、更耐化学。
但“万次弯折”这个说法需要拆开看。材料层面,PP 确实能扛住大量循环。打印件层面,能不能做到,取决于你怎么打。
万次不是夸张,但有前提
2019 年《International Journal of Advanced Manufacturing Technology》发表过一项研究,系统测试了多种热塑性材料打印的活铰链在反复弯折下的表现。结果很直接:PP 撑过了 100 万次弯折循环才断裂。TPU 超过 200 万次。而 PLA、PETG、尼龙、PE 这些材料,没能撑过 1000 次。
这个数据说明两件事。第一,PP 在活铰链上的耐疲劳性能是材料级别的真实优势,不是营销话术。第二,PLA 和 PETG 做活铰链,基本是“能打出来但用不住”。
但要注意:这项研究用的是特定的打印条件、特定的铰链几何结构。它证明的是 PP 作为材料有这个潜力,不是说你随便打一个铰链就能弯一百万次。UltiMaker 的材料说明也提到,PP 的耐疲劳性让活铰链“在打印件寿命内保持功能”,但打印件和注塑件不是一回事。
壁厚:薄而均匀,比什么都重要
做活铰链,壁厚是第一道坎。
Materialise 的设计指南给出参考:PP 活铰链在平放打印(平行于 XY 平面)时,最薄可以做到 0.4 mm。如果铰链在别的方向打印,建议 0.8 mm。Fracktal 的 PP 材料页给出的活铰链推荐厚度是 0.3 mm 起。
综合来看,0.4-0.8 mm 是一个比较稳妥的区间。太厚,弯折需要的力大,根部应力集中更严重;太薄,挤出路径可能不连续,打印稳定性差。
你原文提到的 0.6-1.2 mm 也在合理范围内,但偏厚的一端。如果目标是长寿命活铰链,建议往 0.4-0.6 mm 靠,而不是 1.2 mm。
关键是均匀。铰链区域厚度一致,弯折应力才能均匀分布。突然变厚或变薄,都会在过渡处形成应力集中点,裂纹从那里开始。
打印方向:让层间结合顺着弯折方向
FDM 打印件是各向异性的。层与层之间的结合强度,通常弱于挤出线材本身的强度。
活铰链弯折时,如果弯折方向正好在“撕开”层间的方向,再好的材料也扛不住。正确的做法是:让铰链的连续挤出路径顺着弯折方向走,层间结合不承受主要的弯折应力。
通俗点说:打印时让铰链的“薄壁”是平铺在平台上的,弯折发生在 XY 平面内,而不是让层纹垂直于弯折方向。这样弯折时材料是在“弯曲”而不是在“剥离层间”。
PPpro 在这个场景里的位置
PPpro 是改性 PP 线材,它的改性目标是解决 PP 在 FDM 打印中附着差、翘边严重的问题,让 PP 能稳定打出来。
它保留了 PP 的基材特性:耐疲劳弯折、轻、耐化学。但“万次弯折”能不能实现,不只看线材,还看壁厚设计、打印方向和层间结合。
如果你用 PPpro 打活铰链,建议做三件事:第一,壁厚控制在 0.4-0.8 mm,均匀过渡;第二,铰链区域平放打印,让弯折方向在 XY 平面内;第三,先打一个小样,手动弯折几十次,看有没有白化或层间分离的迹象,再决定要不要上完整零件。
PP 的材料潜力是一百万次,打印件能拿到多少,取决于设计。
结论
PP 做活铰链有真实的材料优势。研究数据显示,PP 打印的活铰链能撑过 100 万次弯折,而 PLA、PETG 不到 1000 次就断了。但这不是“随便打就能做到”的保证。
壁厚控制在 0.4-0.8 mm 并保持均匀,打印方向让弯折发生在 XY 平面内,先做小样弯折测试,这三步做到,PPpro 的活铰链才有机会接近材料本身的上限。
常见问题
PPpro 打印的活铰链能弯多少次?
材料层面,PP 有撑过 100 万次弯折的研究数据。但打印件能拿到多少,取决于壁厚、打印方向和层间结合。没有实测数据之前,不建议给客户承诺具体次数。先做小样弯折测试,用你自己的设计和打印条件得到实际结果。
壁厚多少合适?
参考行业数据,0.4-0.8 mm 是 PP 活铰链的合理区间。平放打印可以偏薄(0.4-0.6 mm),其他方向打印建议 0.8 mm。关键是均匀,不要突然变厚或变薄。
为什么 PLA 不能做活铰链?
PLA 太脆。研究数据显示 PLA 打印的活铰链不到 1000 次弯折就失效了。PLA 的弯曲强度高、延展性低,弯折时应力集中在铰链区域,很快开裂。PP 的低弯曲强度和高延展性,才是活铰链需要的组合。
相关阅读
用 PPpro 改性 PP 3D 打印线材打印活铰链:万次弯折的真相
活铰链这条场景,靠的是 PP 的耐疲劳弯折。和 PLA、PETG 比,PP 的差异不是更硬或更透明,而是更耐弯折、更轻、更耐化学。
但“万次弯折”这个说法需要拆开看。材料层面,PP 确实能扛住大量循环。打印件层面,能不能做到,取决于你怎么打。
万次不是夸张,但有前提
2019 年《International Journal of Advanced Manufacturing Technology》发表过一项研究,系统测试了多种热塑性材料打印的活铰链在反复弯折下的表现。结果很直接:PP 撑过了 100 万次弯折循环才断裂。TPU 超过 200 万次。而 PLA、PETG、尼龙、PE 这些材料,没能撑过 1000 次。
这个数据说明两件事。第一,PP 在活铰链上的耐疲劳性能是材料级别的真实优势,不是营销话术。第二,PLA 和 PETG 做活铰链,基本是“能打出来但用不住”。
但要注意:这项研究用的是特定的打印条件、特定的铰链几何结构。它证明的是 PP 作为材料有这个潜力,不是说你随便打一个铰链就能弯一百万次。UltiMaker 的材料说明也提到,PP 的耐疲劳性让活铰链“在打印件寿命内保持功能”,但打印件和注塑件不是一回事。
壁厚:薄而均匀,比什么都重要
做活铰链,壁厚是第一道坎。
Materialise 的设计指南给出参考:PP 活铰链在平放打印(平行于 XY 平面)时,最薄可以做到 0.4 mm。如果铰链在别的方向打印,建议 0.8 mm。Fracktal 的 PP 材料页给出的活铰链推荐厚度是 0.3 mm 起。
综合来看,0.4-0.8 mm 是一个比较稳妥的区间。太厚,弯折需要的力大,根部应力集中更严重;太薄,挤出路径可能不连续,打印稳定性差。
你原文提到的 0.6-1.2 mm 也在合理范围内,但偏厚的一端。如果目标是长寿命活铰链,建议往 0.4-0.6 mm 靠,而不是 1.2 mm。
关键是均匀。铰链区域厚度一致,弯折应力才能均匀分布。突然变厚或变薄,都会在过渡处形成应力集中点,裂纹从那里开始。
打印方向:让层间结合顺着弯折方向
FDM 打印件是各向异性的。层与层之间的结合强度,通常弱于挤出线材本身的强度。
活铰链弯折时,如果弯折方向正好在“撕开”层间的方向,再好的材料也扛不住。正确的做法是:让铰链的连续挤出路径顺着弯折方向走,层间结合不承受主要的弯折应力。
通俗点说:打印时让铰链的“薄壁”是平铺在平台上的,弯折发生在 XY 平面内,而不是让层纹垂直于弯折方向。这样弯折时材料是在“弯曲”而不是在“剥离层间”。
PPpro 在这个场景里的位置
PPpro 是改性 PP 线材,它的改性目标是解决 PP 在 FDM 打印中附着差、翘边严重的问题,让 PP 能稳定打出来。
它保留了 PP 的基材特性:耐疲劳弯折、轻、耐化学。但“万次弯折”能不能实现,不只看线材,还看壁厚设计、打印方向和层间结合。
如果你用 PPpro 打活铰链,建议做三件事:第一,壁厚控制在 0.4-0.8 mm,均匀过渡;第二,铰链区域平放打印,让弯折方向在 XY 平面内;第三,先打一个小样,手动弯折几十次,看有没有白化或层间分离的迹象,再决定要不要上完整零件。
PP 的材料潜力是一百万次,打印件能拿到多少,取决于设计。
结论
PP 做活铰链有真实的材料优势。研究数据显示,PP 打印的活铰链能撑过 100 万次弯折,而 PLA、PETG 不到 1000 次就断了。但这不是“随便打就能做到”的保证。
壁厚控制在 0.4-0.8 mm 并保持均匀,打印方向让弯折发生在 XY 平面内,先做小样弯折测试,这三步做到,PPpro 的活铰链才有机会接近材料本身的上限。
常见问题
PPpro 打印的活铰链能弯多少次?
材料层面,PP 有撑过 100 万次弯折的研究数据。但打印件能拿到多少,取决于壁厚、打印方向和层间结合。没有实测数据之前,不建议给客户承诺具体次数。先做小样弯折测试,用你自己的设计和打印条件得到实际结果。
壁厚多少合适?
参考行业数据,0.4-0.8 mm 是 PP 活铰链的合理区间。平放打印可以偏薄(0.4-0.6 mm),其他方向打印建议 0.8 mm。关键是均匀,不要突然变厚或变薄。
为什么 PLA 不能做活铰链?
PLA 太脆。研究数据显示 PLA 打印的活铰链不到 1000 次弯折就失效了。PLA 的弯曲强度高、延展性低,弯折时应力集中在铰链区域,很快开裂。PP 的低弯曲强度和高延展性,才是活铰链需要的组合。



